
Des essais d’échantillons
à la production parallèle.
Découvrez les exigences du client, la configuration des presses et les résultats rapportés pour cette installation.
Le client et le contexte de production
Le client est une entreprise de composites carbone à Shanghai, créée par une équipe de professeurs de l’université Jiao Tong. Elle maîtrise conception, formage et contrôle pour l’aéronautique, les drones industriels et le spatial commercial.
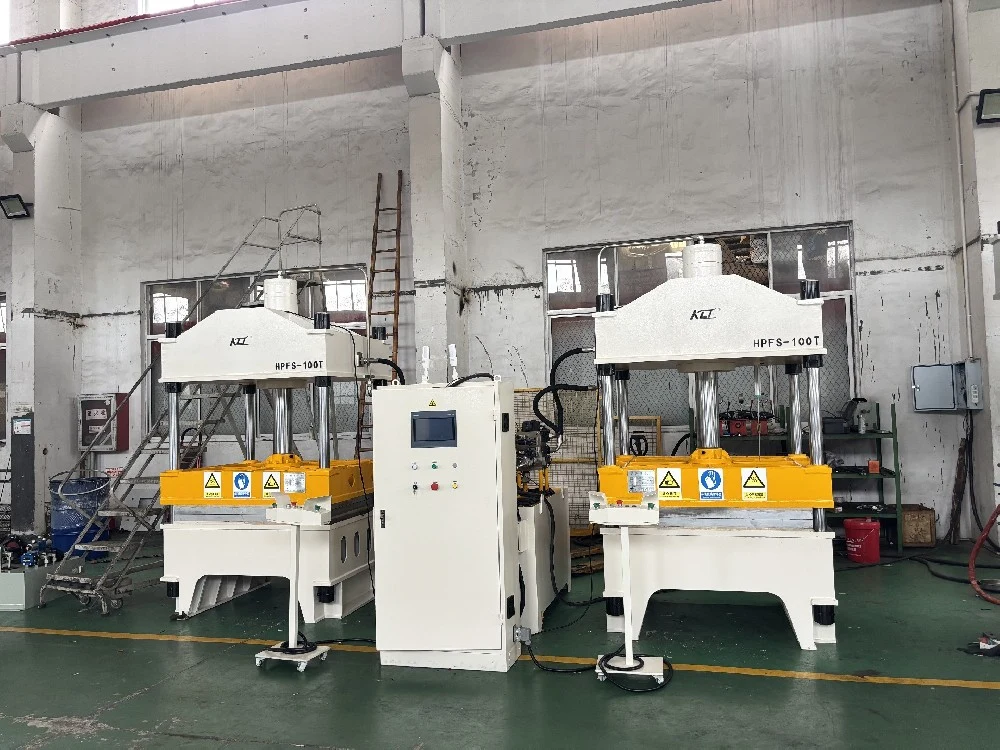
La hausse des commandes de drones multirotors et à voilure fixe a accru le besoin de fuselages, ailes, empennages, trains et hélices légers. Après comparaisons et essais sur site, le client a choisi deux presses quatre colonnes KLT HPFS-100T pour préimprégnés carbone.
L’identité du client n’est pas publiée. L’installation concerne les structures de drones carbone et une production reproductible.
Quatre défis à relever
Qualité : les pièces courbes à paroi mince souffraient d’une pression et d’une température irrégulières. Le client devait réduire vides, délaminage et défauts de répartition tout en respectant légèreté et résistance.
Capacité : les cycles longs et la faible production par lot des petites machines limitaient la fourniture de pièces pour plusieurs drones.
Répétabilité : la polymérisation nécessitait des rampes thermiques et des paliers de pression maîtrisés. L’ancien équipement compliquait la standardisation des recettes entre lots.
Compatibilité outillage : pièces courbes et sandwichs alvéolaires exigeaient rigidité, surface chauffée adaptée et accès à plusieurs tailles de moules.
La solution HPFS-100T
Deux presses quatre colonnes de 100 t ont été configurées pour le préimprégné. La spécification prévoyait une régulation servo en boucle fermée, un écart de pression de ±2 % et une structure rigide.
Un chauffage à huile thermique multizone régulé PID a été spécifié avec un écart de ±3 °C. Les phases programmables de chauffe, maintien et refroidissement permettent de mémoriser des recettes par pièce de drone.
La disposition parallèle sépare grands éléments de fuselage et petites hélices/supports. Fermeture rapide, maintien temporisé, amortissement hydraulique et enregistrement soutiennent la production.
Plateaux et moules accueillent coques, longerons, empennages, hélices et supports de train. Le projet comprend installation, mise en service, formation et optimisation sur site.
Résultats de production rapportés
Selon KLT, la capacité mensuelle des pièces carbone a augmenté de 120 % après la mise en service des deux presses. Le cycle a été réduit de 30 %, le rendement qualité a dépassé 96 % et le coût unitaire global a diminué de 15 %.
Le dossier fourni indique aussi des essais aéronautiques tiers réussis et une autonomie accrue de plus de 20 % à charge équivalente. Ce sont des résultats rapportés ; rapports originaux et conditions comparatives ne sont pas reproduits ici.
Les relevés de température et pression enregistrés et exportés ont permis de comparer conditions de formage et essais des pièces, puis d’affiner stratifications et recettes pour de nouveaux drones.
Chiffres fournis par KLT pour cette installation. Les résultats dépendent du matériau, de l’outillage, du procédé et des conditions comparées ; ils ne constituent pas une garantie générale.
Ce que montre ce projet
L’installation réunit consignes matériaux, moules, cycles programmables et production parallèle. Elle illustre le passage des essais à une production reproductible de pièces de drones carbone.
Pour un projet similaire, commencez par le préimprégné, les plans, la production cible et les essais de réception. Configuration, résultats et assistance doivent être confirmés pour l’application.
« Nous recherchions des équipements adaptés au formage des fibres de carbone et à la production en série. Les deux presses ont amélioré le formage de pièces de drones courbes à paroi mince, avec l’appui de l’équipe technique pour affiner le procédé composite. »
Traduit et résumé du dossier fourni.
Texte du cas fourni par KLT. Référence originale du projet
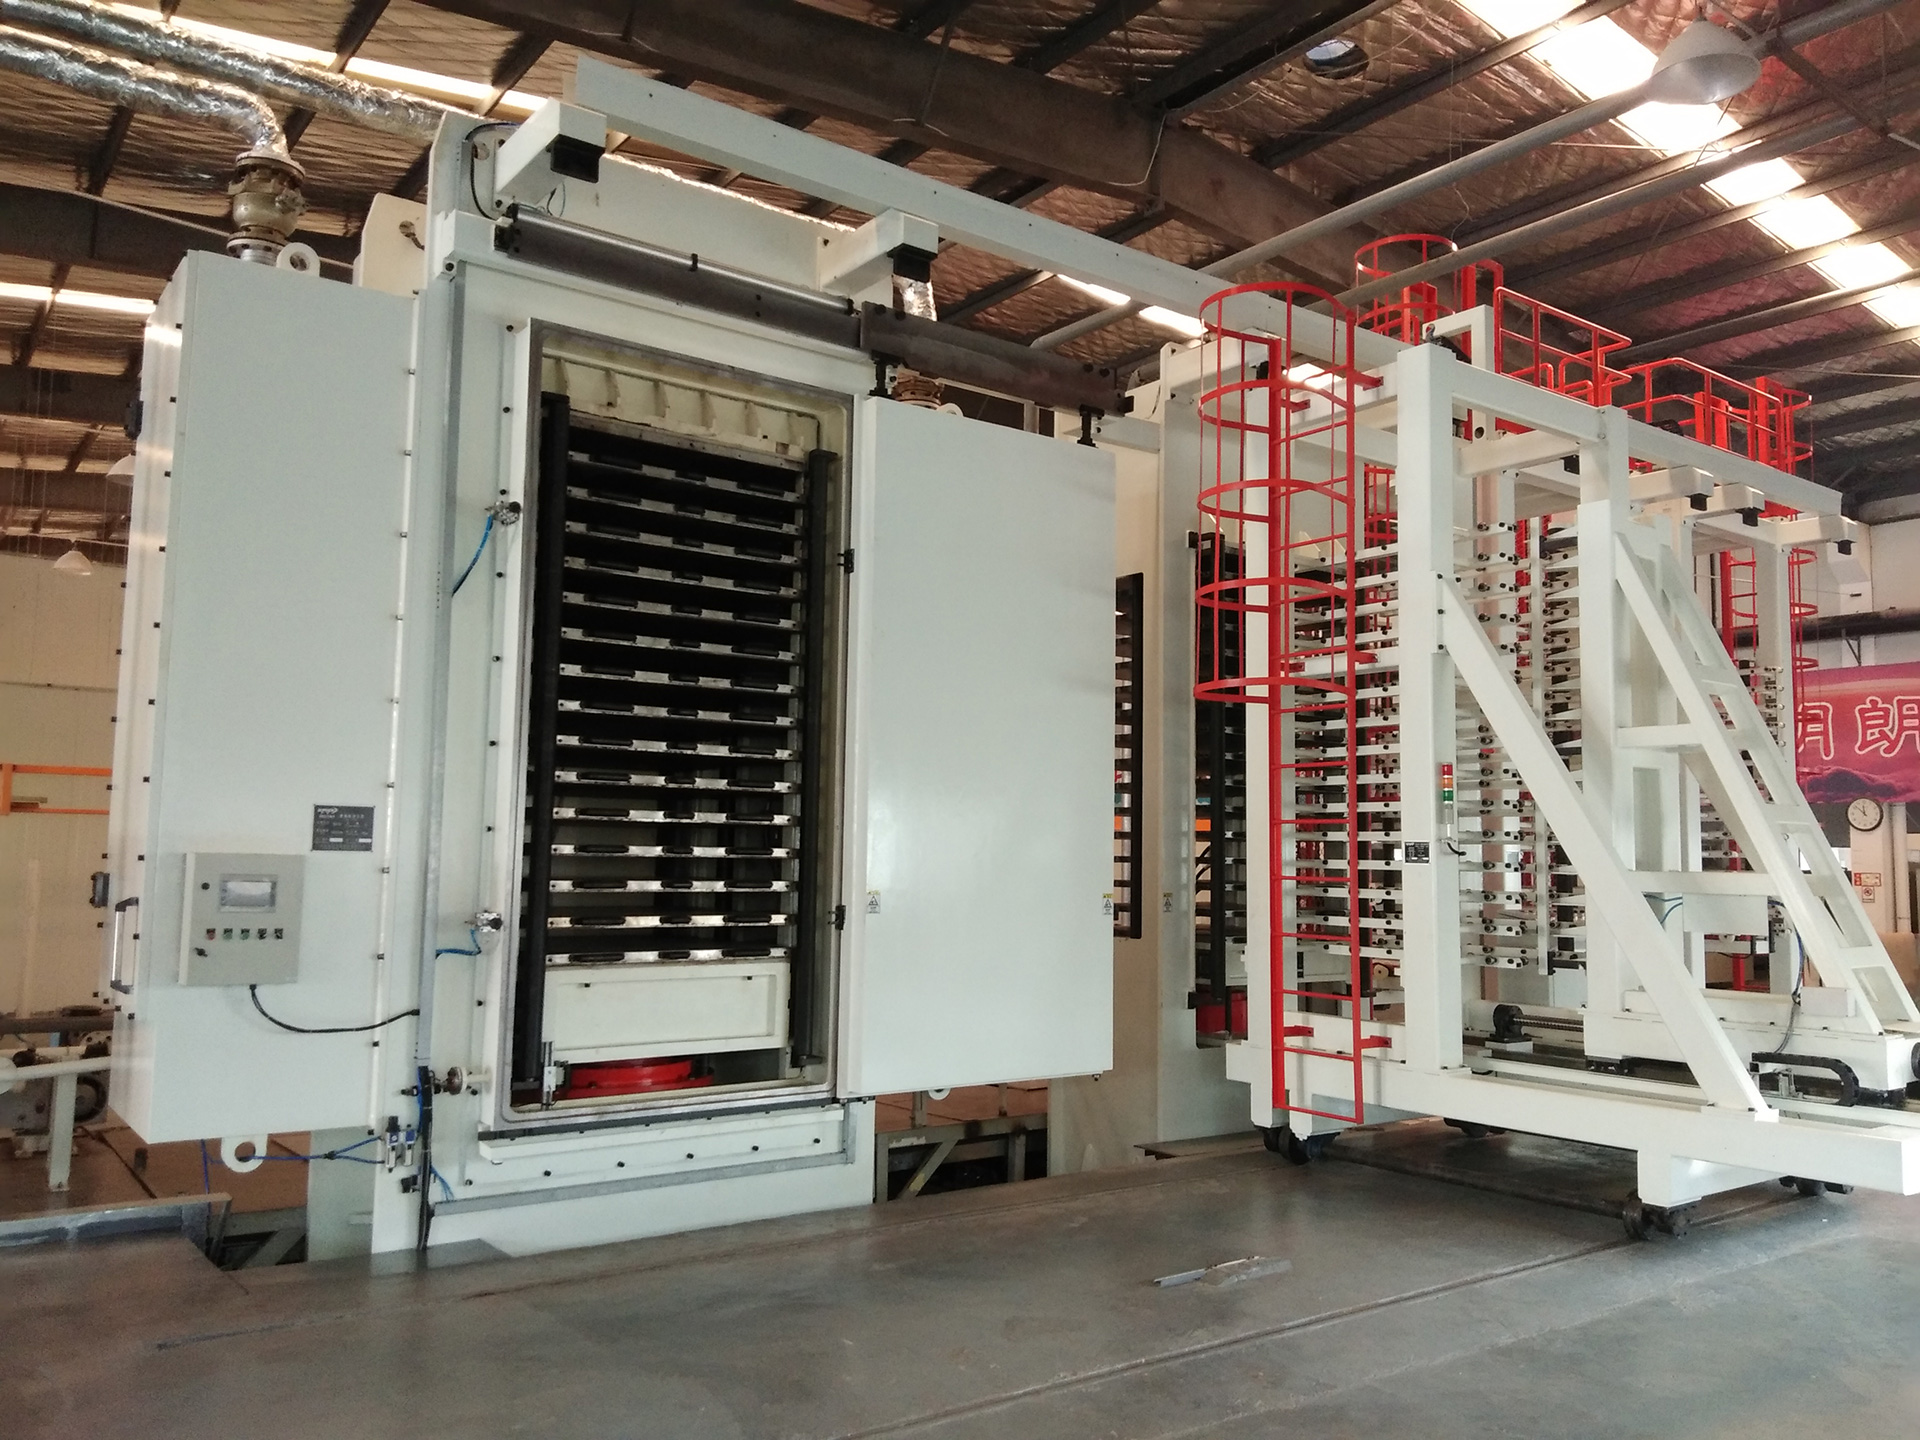
Presse à chaud pour fibres de carbone
Équipement de moulage à chaud de composites carbone. Définissez matériau, dimensions du moule et procédé avant la configuration.
Découvrir les équipementsÉquipement de référence. Configuration et adéquation sont confirmées dans l’étude technique.