
Von Musterversuchen
zur Parallelproduktion.
Einblick in Kundenanforderungen, Pressenkonfiguration und die für diese Installation berichteten Ergebnisse.
Kunde und Produktionsanforderungen
Der Kunde ist ein von Professoren der Shanghai Jiao Tong University gegründetes CFK-Technologieunternehmen. Es deckt Bauteildesign, Formgebung und Prüfung für Luftfahrt, industrielle UAVs und kommerzielle Raumfahrt ab.
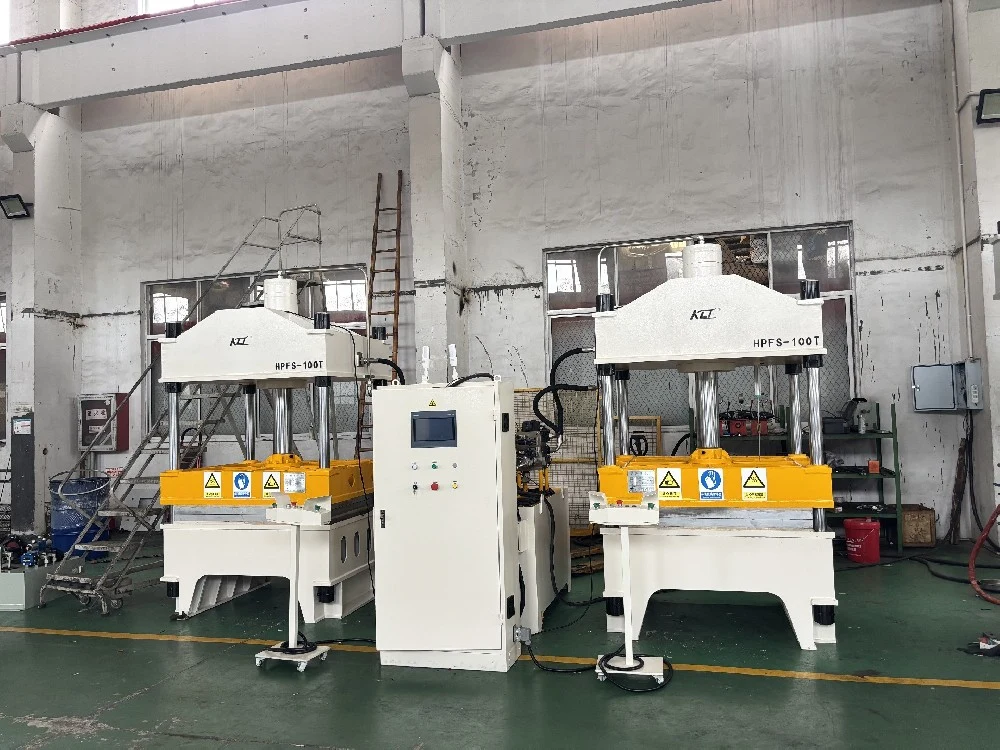
Wachsende Aufträge für Multirotor- und Starrflügel-UAVs erhöhten den Bedarf an leichten Rümpfen, Flügeln, Leitwerken, Fahrwerken und Propellern. Nach Anlagenvergleich und Vor-Ort-Versuchen wählte der Kunde zwei KLT HPFS-100T-Viersäulenpressen für CFK-Prepregs.
Die Kundenidentität bleibt vertraulich. Die Installation konzentriert sich auf CFK-UAV-Strukturen und reproduzierbare Produktion.
Vier zu lösende Herausforderungen
Bauteilqualität: Dünnwandige, gekrümmte Teile litten unter ungleichmäßigem Druck und Temperaturbedingungen. Hohlräume, Delamination und unvollständige Materialverteilung mussten bei geforderter Leichtigkeit und Festigkeit reduziert werden.
Kapazität: Lange Formzyklen und geringe Chargenausbringung kleiner Anlagen begrenzten die Teileversorgung für mehrere UAV-Modelle.
Prozesswiederholbarkeit: Die Prepreghärtung erforderte geregelte Temperaturrampen und Druckhaltestufen. Die vorhandenen Anlagen erschwerten standardisierte Chargenrezepte.
Werkzeugkompatibilität: Gekrümmte Bauteile und Wabensandwichstrukturen benötigten eine steife Presse, geeignete Heizfläche und Zugang für verschiedene Werkzeuge.
Die HPFS-100T-Anlagenlösung
Zwei 100-t-Viersäulenpressen wurden für die Prepreg-Formgebung ausgelegt. Die Spezifikation umfasste geschlossene Servodruckregelung, ±2 % Druckabweichung und eine steife Vier-Säulen-Struktur.
Eine mehrzonige PID-Thermoölheizung mit ±3 °C Temperaturabweichung wurde spezifiziert. Programmierbare Heiz-, Halte- und Kühlstufen ermöglichen gespeicherte Rezepte für unterschiedliche UAV-Bauteile.
Die Parallelanordnung trennt große Rumpfbauteile von kleineren Propeller-/Halterteilen. Schnelles Schließen, zeitgesteuertes Halten, Hydraulikdämpfung und Datenaufzeichnung unterstützen den Ablauf.
Platten- und Werkzeuganordnung nahmen Rumpfschalen, Flügelholme, Leitwerke, Propeller und Fahrwerkstützen auf. Installation, Inbetriebnahme, Schulung und Musteroptimierung waren enthalten.
Berichtete Produktionsergebnisse
Laut KLT stieg die monatliche CFK-Bauteilkapazität nach Inbetriebnahme beider Pressen um 120 %. Die Formzeit sank um 30 %, die Gutteilquote erreichte über 96 % und die Stückherstellkosten sanken um 15 %.
Der Fallbericht nennt zudem bestandene externe Luftfahrtmaterialprüfungen und über 20 % mehr UAV-Ausdauer bei gleicher Nutzlast. Dies sind berichtete Projektergebnisse; Originalprüfberichte und Vergleichsbedingungen sind hier nicht wiedergegeben.
Gespeicherte und exportierte Temperatur-/Druckdaten ermöglichten den Vergleich von Formbedingungen und Bauteilprüfungen sowie die Optimierung von Lagen und Härterezepten neuer UAV-Modelle.
Kennzahlen von KLT für diese Installation. Ergebnisse hängen von Material, Werkzeug, Prozess und Vergleichsbedingungen ab und sind keine allgemeine Leistungsgarantie.
Was dieses Projekt zeigt
Die Installation verbindet Materialvorgaben, Werkzeuganforderungen, programmierbare Zyklen und Parallelproduktion. Sie zeigt den projektspezifischen Weg vom Versuch zur reproduzierbaren CFK-UAV-Fertigung.
Beginnen Sie ähnliche Projekte mit Prepregdaten, Zeichnungen, Zielausbringung und Abnahmeprüfungen. Konfiguration, Versuchsergebnisse und Support müssen anwendungsspezifisch bestätigt werden.
„Wir benötigten Anlagen für unsere CFK-Formgebungsanforderungen und die Serienproduktion. Die beiden Pressen verbesserten die Herstellung gekrümmter, dünnwandiger UAV-Bauteile. Das Serviceteam unterstützte uns bei der Optimierung des Verbundwerkstoffprozesses.“
Aus dem bereitgestellten Fallbericht übersetzt und gekürzt.
Falltext von KLT bereitgestellt. Ursprüngliche Projektreferenz
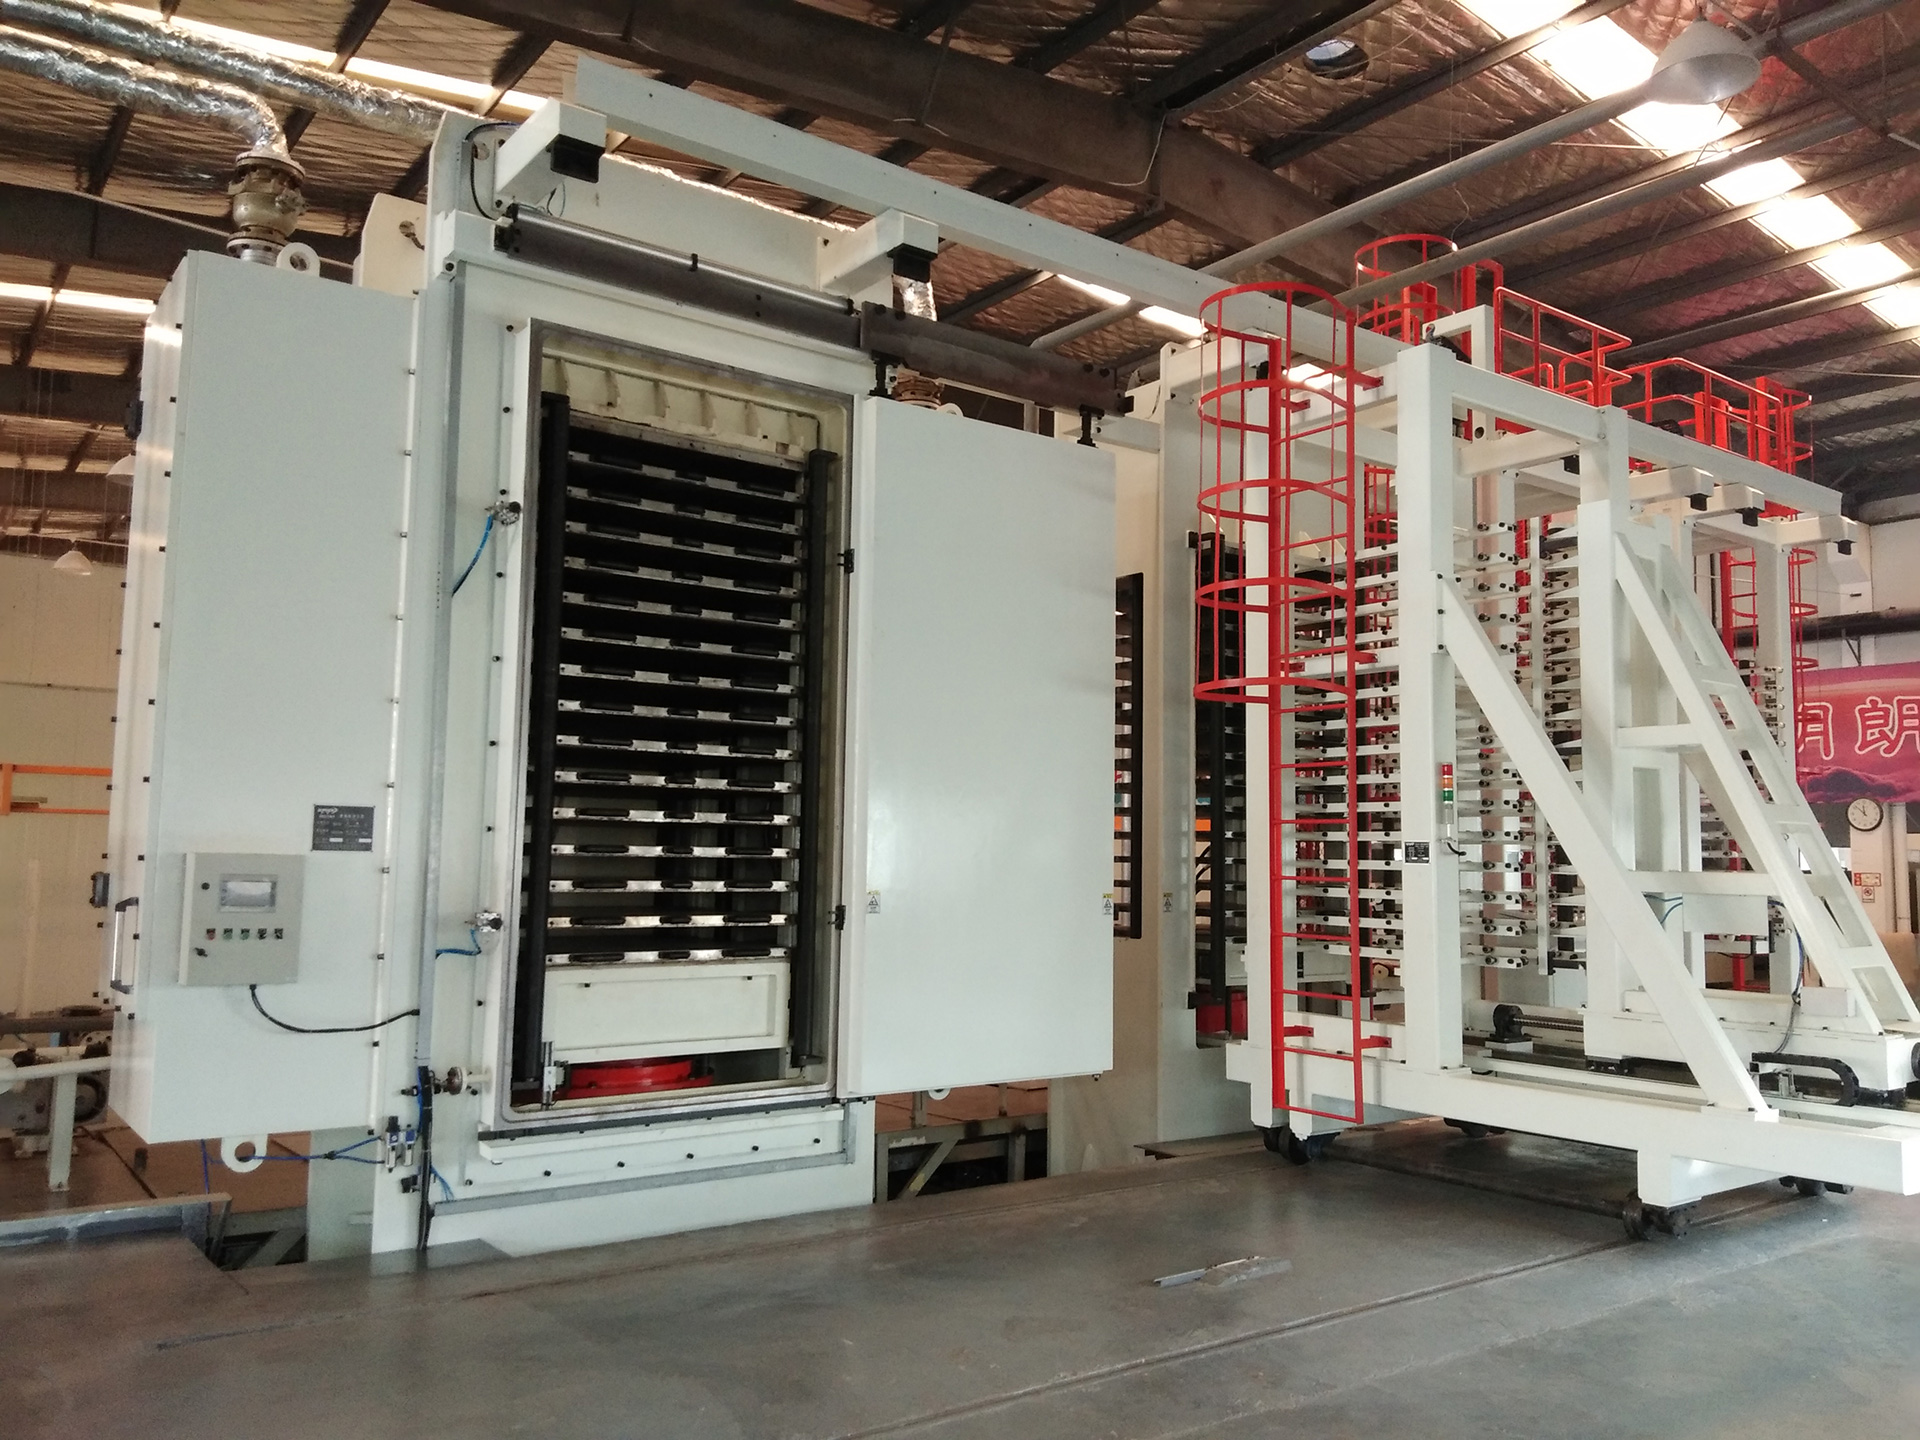
CFK-Heißpresse
Anlagen für die CFK-Heißformgebung. Definieren Sie Materialsystem, Werkzeugmaße und Prozessbedingungen vor der Konfigurationsauswahl.
Anlagen entdeckenReferenzanlage. Konfiguration und Eignung werden in der technischen Prüfung bestätigt.